





Intern mikrometerset
 Feb 06, 2026|
produktnyckelteknologier

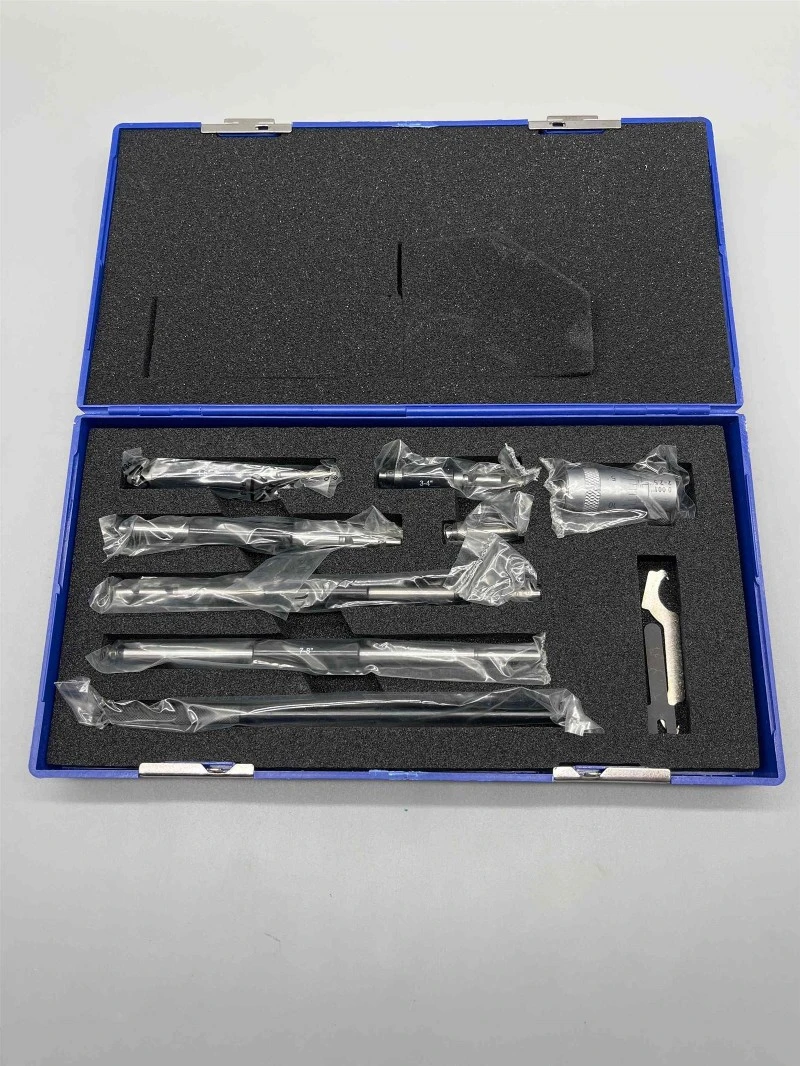
Den utdragbara inre mikrometersatsen är ett modulärt precisionsmätverktyg utformat för att mäta inre dimensioner med stora-diameter och djupa-hål i industriella applikationer. Genom att kombinera huvudmikrometerhuvudet med förlängningsstänger med olika specifikationer kan det uppnå hög-precisionsmått på inre diametrar, spårbredder och hålavstånd från tiotals millimeter till flera meter. Dess noggrannhet uppfyller de stränga kraven för mekanisk tillverkning, precisionsbearbetning och underhåll av utrustning. Det används i stor utsträckning inom industrier som fordon, flyg, kraftproduktion, entreprenadmaskiner och rörtillverkning. Det är ett av de centrala precisionsverktygen för att mäta stora inre diametrar.
Den centrala fördelen med detta verktyg ligger i dess modulära design. Ett enda mikrometerhuvud kan paras ihop med flera förlängningsstänger för att flexibelt utöka mätområdet och ersätta flera mätverktyg med fast-område. Den kombinerar praktiska-kostnadseffektivitet samtidigt som den behåller de höga-precisionsegenskaperna hos en mikrometer, vilket skiljer den från vanliga hålmätare, invändiga mätare och andra grova mätverktyg.
Strukturell sammansättning:
Förlängnings-stavtypen inuti mikrometern har en modulär design, med alla komponenter sammankopplade med precisionsgängade leder för att säkerställa koaxialitet och mätnoggrannhet. Kärnkomponenterna inkluderar mikrometerhuvudet, förlängningsstänger, mätkontakter och ett fast mäthuvud. Vissa digitala modeller är också utrustade med hjälpkomponenter som en elektronisk displayenhet, en låsmekanism och en kraftmätare.-
Arbetsprincip:
Grundprincipen för förlängnings-stavtypen inuti mikrometern är baserad på skruvparets transmissionsmekanism. I kombination med räckviddsförlängningen som tillhandahålls av modulära förlängningsstänger, möjliggör den mätning av stora inre diametrar. Dess kärnmätning och läslogik är följande:
Skruvpar transmission:
Precisionsskruvparet inuti mikrometerhuvudet omvandlar fingerborgens rotationsrörelse till den linjära fram- och återgående rörelsen hos den rörliga mätsonden. Stigningen för ett konventionellt skruvpar är 0,5 mm, vilket innebär att för varje helt varv av fingerborgen rör sig den rörliga sonden 0,5 mm längs den axiella riktningen.

Räckviddsförlängning:
Genom att ansluta förlängningsstänger av olika längd till mikrometerhuvudets mätände utökas mikrometerhuvudets grundläggande mätområde (typiskt 0–25 mm eller 25–50 mm). Förlängningsstavarnas totala längd bildar ett fast område, medan mikrometerhuvudet ger finjustering inom sitt grundområde. Detta uppnår en kombinerad mätning av "fast område + finjusteringsområde." Den slutliga uppmätta dimensionen är lika med den totala längden på förlängningsstavarna plus finjusteringsavläsningen av mikrometerhuvudet.
Läslogik:
Med den mekaniska skaltypen som exempel består läsprocessen av tre steg.
Läs först heltals- och 0,5 mm-värdena på hylsan-det vill säga den största hel-siffran som är synlig på hylsan. Om 0,5 mm-märket är exponerat, lägg till 0,5 mm.
Läs sedan av decimalvärdet på fingerborgen-det vill säga graderingslinjen i linje med hylsens referenslinje-och multiplicera det med 0,01 mm.
Lägg slutligen samman dessa två värden och lägg sedan till den totala längden på förlängningsstavarna för att få den slutliga uppmätta dimensionen.
Force Control:
Spärrkraft-kontrollanordningen begränsar vridmomentet som överförs genom skruvparet genom att tillåta kontrollerad glidning, vilket säkerställer en konsekvent kontaktkraft (1,5–2 N) mellan mätkontakterna och arbetsstycket under varje mätning. Detta förhindrar deformation av arbetsstycket eller mätytorna på grund av överdriven kraft och undviker felaktiga avläsningar orsakade av otillräcklig kontaktkraft, vilket minskar mänskligt-mätfel.
Att använda en intern mikrometer är mer komplex än att använda en vanlig yttermikrometer eller en liten-invändig mikrometer. Korrektheten av operationen påverkar direkt mätnoggrannheten. Det är viktigt att strikt följa stegen i "Förberedelse - Montering - Kalibrering - Mätning - Avläsning - Efterbehandling". Detaljerade operativa steg är som följer:

1. Rengöring: Använd avfettad bomull indränkt i vattenfri etanol eller flygfotogen för att försiktigt torka av den fasta hylsan, mikrometerpipan, mätytorna samt gängorna och mätkontakterna i båda ändarna av förlängningsstången. Torka samtidigt av den inre ytan av arbetsstycket som mäts för att avlägsna olja, järnspån, damm och andra föroreningar, vilket förhindrar att dessa påverkar kontakten mellan mätytorna och orsakar avläsningsfel.
2. Montering av förlängningsstång: Välj en förlängningsstång med lämplig längd, baserat på den uppskattade innerdiametern för arbetsstycket som ska mätas, enligt principen om "större till mindre, sekventiell anslutning". Det vill säga, anslut först den längsta förlängningsstången till den rörliga mätspetsen på mikrometern, anslut sedan de kortare förlängningsstängerna i följd, och installera slutligen mätkontakterna. När du ansluter, dra försiktigt åt gängorna för hand, undvik att använda verktyg för att slå eller dra åt för hårt, för att förhindra att gängan tappas eller felinriktar vevstaken. Efter åtdragning, kontrollera att vevstaken är i linje med mikrometerhuvudets axel och är fri från böjning eller löshet.
3. Baslinjekalibrering (nollställning): Kalibrering är ett avgörande steg för att säkerställa mätnoggrannhet. Nollställningsjustering måste utföras med en vanlig ringmätare eller kalibreringsstång. Placera den sammansatta mikrometern i standardringmätaren (eller kalibreringsstaven) och vrid försiktigt mikrometertumlaren tills mätytan är i nära kontakt med standardringens innervägg. Samtidigt vicka försiktigt på mikrometern för att hitta den position som passar bäst. Vrid sedan nollställningsmuttern på mikrometerglaset tills baslinjen för den fasta hylsan är i linje med 0-märket på mikrometerglaset, vilket slutför nollställningsprocessen. För modeller med digitala displayer, tryck helt enkelt på nollställningsknappen för enklare användning.
4. Inspektion av utrustning: Kontrollera om mikrometerhuvudets tumlare roterar mjukt utan att klämma eller onormalt ljud; kontrollera om låsanordningen effektivt säkrar den rörliga sonden; kontrollera förlängningsstångens gängor för avskavning eller skada; kontrollera mätytorna för repor eller slitage. Mindre slitage kan kompenseras för genom kalibrering; kraftigt slitage kräver omedelbart utbyte.
5. Insättning av arbetsstycket: Sätt långsamt in den monterade mikrometern i det inre hålet som ska mätas, undvik kollisioner mellan mätproben och arbetsstyckets innervägg, vilket kan skada mätytorna eller deformera förlängningsstången; efter insättning, justera mikrometerns axel för att säkerställa att den sammanfaller med axeln för det inre hålet som mäts, vilket minimerar snedställningsfel.
6. Finjustera-för att hitta det maximala värdet: Vrid försiktigt spärrhaken på mikrometerglaset för hand och flytta långsamt mätsonden mot arbetsstyckets innervägg tills spärrhaken slirar, vilket indikerar att mätytan är i nära kontakt med arbetsstyckets innervägg. Vid denna punkt, sväng försiktigt mikrometern åt vänster och höger och upp och ner för att långsamt justera dess position och hitta det maximala värdet för den uppmätta avläsningen. Detta maximala värde är den faktiska innerdiametern för det uppmätta inre hålet (på grund av små rundhetsfel i det inre hålet är det maximala värdet den verkliga håldiametern).
7. Fixering av avläsningen: Efter att ha hittat den maximala håldiametern, aktivera omedelbart låsanordningen för att fixera positionen för den rörliga sonden, förhindra rörelse av den rörliga sonden under borttagningen av mikrometern och orsaka avläsningsavvikelser.
8. Multi-positionsmätning av intern mikrometersats: För att eliminera formfel (som rundhet och cylindricitetsfel) i arbetsstycket krävs multi-positionsmätning. Längs den axiella riktningen för det inre hålet som mäts, välj tre sektioner: fram, mitt och bak. Mät en gång i var och en av de två ömsesidigt vinkelräta radiella riktningarna (t.ex. horisontellt och vertikalt) för varje sektion. Registrera alla uppmätta värden och ta slutligen medelvärdet som den slutliga storleken på det uppmätta inre hålet. Medelvärdet kan effektivt minska mätavvikelsen orsakad av formfel.